
Собственная технология производства решетчатого настила
Решетчатый настил на заводе Решнастил производят двумя способами: сварной настил SP — кузнечно-прессовой сваркой связующих прутков с несущими полосами на автоматических линиях EVG, прессованный настил P — холодной запрессовкой связующих полос в несущие. Сырьё — сталь S235JR (аналог Ст3 по ГОСТ 380-94), по желанию заказчика решётки покрывают горячим цинком. Завод находится в индустриальном парке «Ворсино» (Калужская область) и выпускает до 24 000 м² настила в месяц.
Что такое производство решетчатого настила
Производство решетчатого настила — это изготовление ячеистых стальных панелей из несущих полос, которые принимают нагрузку, и связующих элементов (прутков или полос), которые фиксируют несущие полосы на заданном шаге. Из готовых панелей собирают площадки обслуживания, переходные мостики, лестничные ступени, перекрытия стеллажей и дренажные решётки.
Размер ячейки записывают двумя числами: первое — шаг несущих полос, второе — шаг связующих элементов. Например, сварной настил 34×38 мм или прессованный 33×11 мм. Подробнее о параметрах — в разделах сварной настил и прессованный настил.
Как делают сварной настил SP
Сварной настил SP делают кузнечно-прессовой сваркой: связующий пруток под давлением и током вваривается в верхнюю кромку несущих полос без прорезей в полосе. Поэтому несущая полоса не ослаблена шлицами, а пруток дополнительно работает как противоскольжение.
- Длина несущей полосы — до 6 100 мм, связующего прутка — до 1 200 мм.
- Толщина несущей полосы — 2–5 мм, высота — 20–70 мм; диаметр прутка — 4–8 мм.
- Самые востребованные ячейки: 34×38, 34×50, 34×76 и 34×101 мм.
- Панель можно резать без последующего обрамления.
Как делают прессованный настил P
Прессованный настил P делают холодной запрессовкой: связующие полосы под прессом входят в пазы несущих полос и намертво фиксируются без сварки. Метод позволяет получать мелкую ячейку, высокие несущие полосы для тяжёлых нагрузок и аккуратный внешний вид.
- Длина несущей полосы — до 1 500 мм, связующей — до 1 200 мм.
- Толщина несущей полосы — 2–12 мм, высота — 20–180 мм.
- Самые востребованные ячейки: 33×33, 33×11, 44×11, 44×22, 66×66 и 66×99 мм.
- Материалы: сталь S235JR, нержавеющие стали 1.4301 (08Х18Н10), 1.4571 (10Х17Н13М2Т), 1.4404 (03Х17Н14М3), алюминий.
- Обрамление — Т-образный профиль, который повышает жёсткость панели.
Сварной или прессованный: чем отличается технология
Главное отличие — способ соединения: в сварном настиле пруток приварен к полосам, в прессованном связующая полоса запрессована в несущую. От этого зависят размеры, нагрузки и область применения.
| Параметр | Сварной настил SP | Прессованный настил P |
|---|---|---|
| Способ соединения | Кузнечно-прессовая сварка | Холодная запрессовка |
| Связующий элемент | Пруток Ø 4–8 мм | Плоская полоса |
| Максимальная длина несущей полосы | 6 100 мм | 1 500 мм |
| Толщина × высота несущей полосы | 2–5 × 20–70 мм | 2–12 × 20–180 мм |
| Популярные ячейки | 34×38, 34×50, 34×76, 34×101 мм | 33×33, 33×11, 44×11, 44×22, 66×66 мм |
| Противоскольжение | Зубья на несущих полосах (S4, S5, S6) | На несущих и связующих полосах |
| Материалы | Сталь S235JR (Ст3) | S235JR, нержавеющая сталь, алюминий |
| Особенности | Длинные панели, резка без обрамления | Мелкая ячейка, высокие полосы для тяжёлых нагрузок |
- 24 000м2 объем производства
в месяц - 20единиц современного производственного
оборудования - 1 700 000 м2 поставленной продукции
- 4 000 м2 производственных, офисных
и складских площадей - 15 000 м2 открытых складских
площадей
Этапы производства
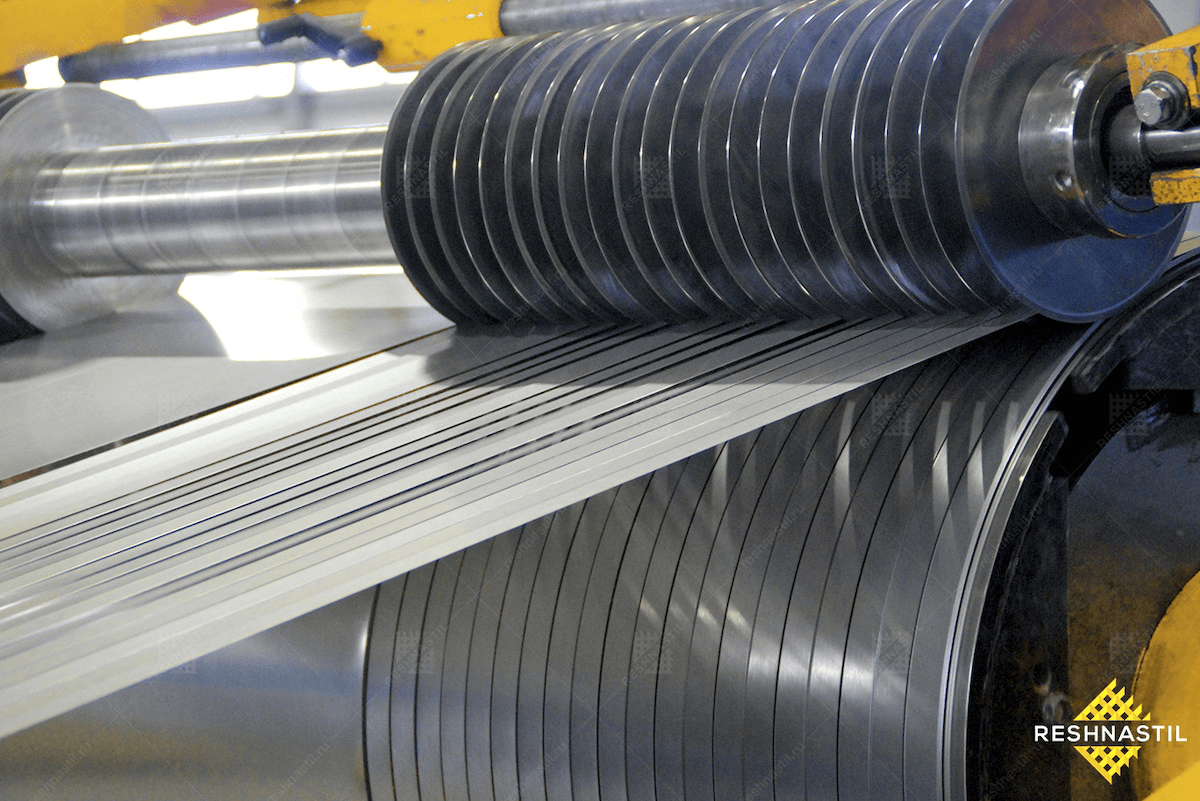


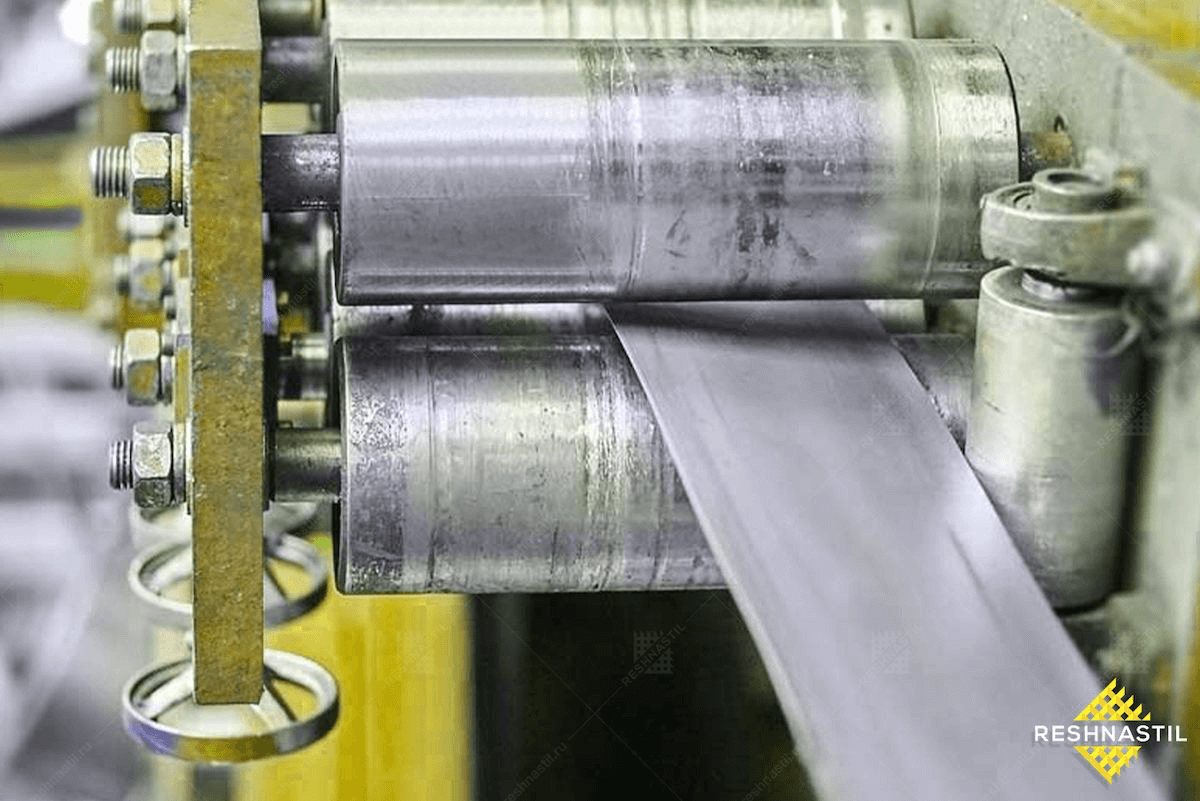
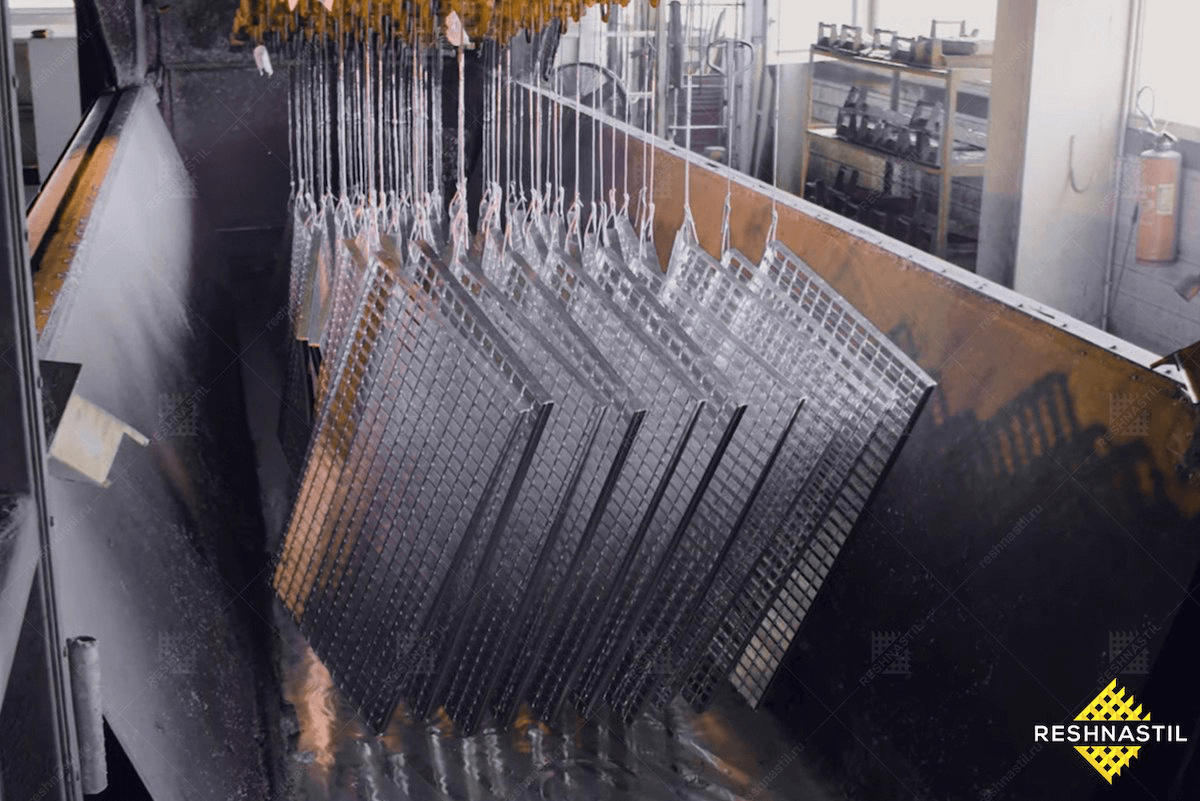
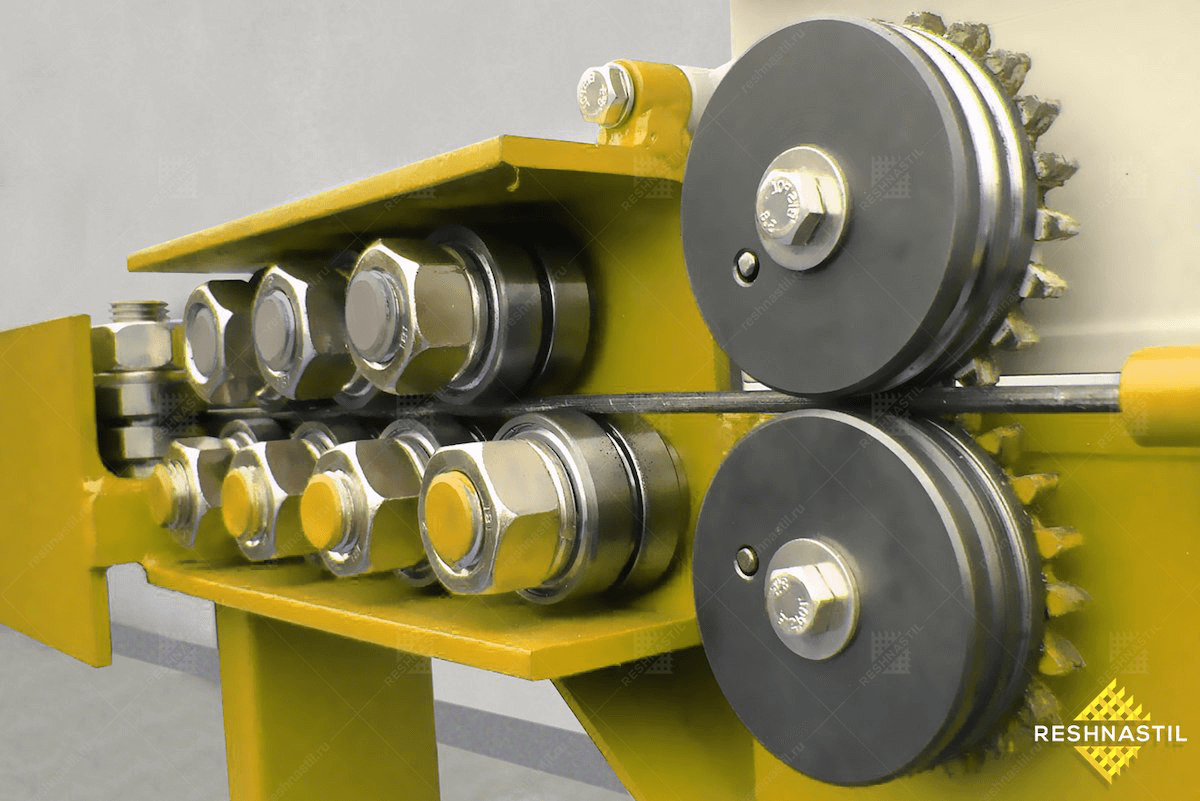
Технология производства
- Резка рулонной стали
- Нанесение противоскольжения на полосу (по желанию)
- Правка полосы
- Изготовление прутка
- Изготовление матов (кассет) решётчатого настила размером 6,1х1 м
- Раскрой матов пилой
- Технологические вырезы
- Обрамление
- Покрытие горячим цинком (по желанию)
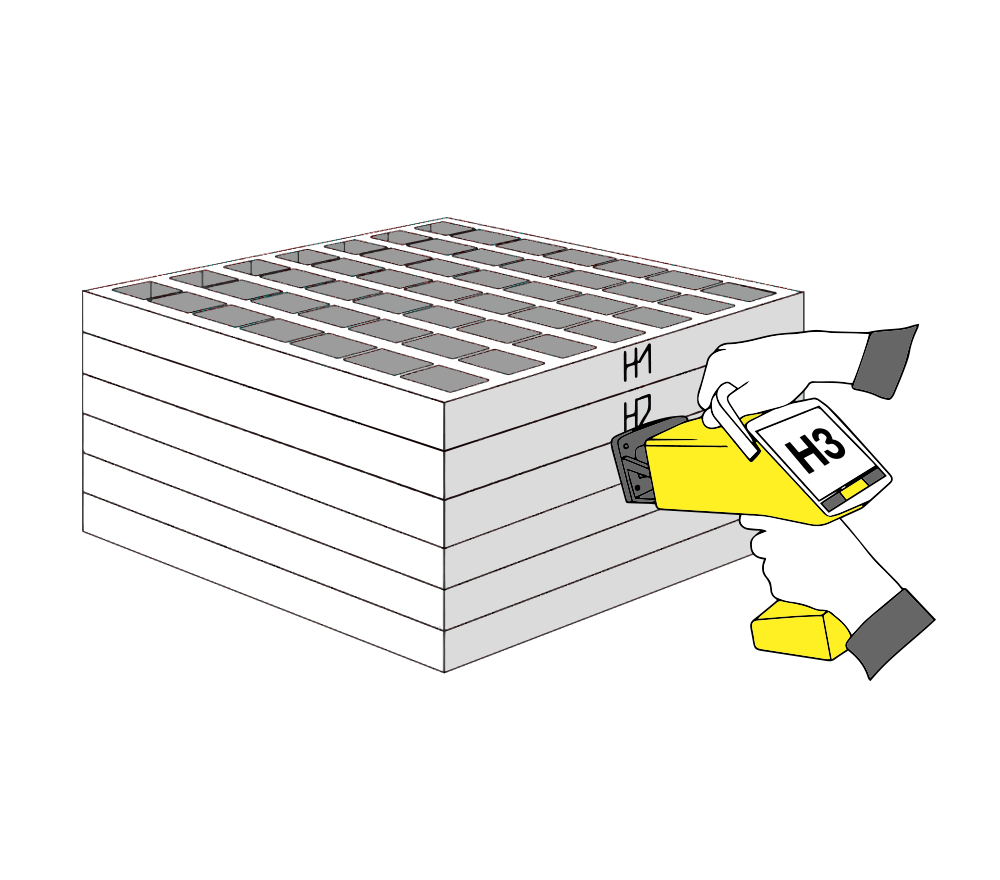
- Маркировка
Сварной настил производят на автоматических машинах EVG методом кузнечно-прессовой сварки по DIN 24537-1. Горячее цинкование — по ГОСТ 9.307-89.
Оборудование для производства решетчатого настила
Сварной настил производят на автоматических машинах EVG методом кузнечно-прессовой сварки; всего на заводе 20 единиц производственного оборудования.
- Загрузка. Несущие полосы раскладывают на столе предварительной раскладки и подают в машину до упора; поперечные прутки загружают в бункер, откуда они автоматически подаются в зону сварки.
- Сварка. Сварочные трансформаторы закреплены на портале, электроды перемещаются пневмоцилиндрами, каретку двигает программируемый сервопривод. Процессом управляет промышленный компьютер.
- Выгрузка. Каретка перемещает готовый мат 6,1 × 1 м на приёмный рольганг, перекладчик с захватами переносит его на позицию пакетировки — цикл повторяется без остановки линии.
- Дальнейшая обработка. Пилы для раскроя матов, оборудование с ЧПУ для технологических вырезов, участок обрамления и маркировки.
Автоматизация даёт стабильную геометрию панелей и производительность до 24 000 м² в месяц при минимальном участии оператора.
Горячее цинкование настила
Горячее цинкование защищает решетчатый настил от коррозии: готовую панель погружают в расплав цинка, и покрытие закрывает все поверхности, включая сварные узлы и торцы. Цинкование выполняется по ГОСТ 9.307-89 и рекомендуется для настила на улице и в агрессивных средах. Подробнее — в статье «Оцинкованный решетчатый настил: преимущества, стандарты и способы обработки».
Для улицы и агрессивных сред рекомендуем увеличить толщину несущей полосы на 1 мм — это учтено в технических таблицах.
Контроль качества и допуски
Готовый настил изготавливается в допусках DIN 24537-1. Допуски действуют для панелей площадью до 2 м² и длиной стороны до 2 м.
| Контролируемый параметр | Допуск |
|---|---|
| Отклонение от плоскости | не более 5 мм на 1 м длины |
| Разность диагоналей | не более 0,01 × длина большей стороны |
| Отклонение несущих полос от вертикали | не более 3 мм |
| Выступ связующего прутка (SP) | не более 0,5 мм |
| Выступание связующих над несущими | не более 2 мм |
| Выпуклость / вогнутость несущей полосы | 1/200 длины, но не более 8 мм |
| Косой срез полос и прутков | не более 3 мм |
Как проводятся испытания — в разделе «Испытание настила», допустимые нагрузки по пролётам — в технических таблицах.
Производство настила на заказ
Решетчатый настил изготавливают как стандартных размеров со склада, так и по чертежам заказчика: с любым шагом по полосе и прутку, с вырезами, обрамлением и противоскольжением. Собственный конструкторский отдел готовит чертежи КМД, а открытые склады площадью 15 000 м² позволяют докомплектовать объект в короткие сроки. Доставка — собственным транспортом по Москве и России. Способы монтажа — в разделе «Крепление настила».
Чем решетчатый настил лучше просечно-вытяжного листа
Решетчатый настил жёстче и долговечнее просечно-вытяжного листа (ПВЛ): несущие полосы стоят вертикально, «на ребро», и соединены с поперечными элементами в каждой точке пересечения.
- Выдерживает нагрузки до 100 т на 1 м² и не теряет форму со временем.
- Около 80% площади открыто для света и воздуха — на настиле не копятся снег, вода и мусор.
- Меньший вес конструкции при той же несущей способности.
Частые вопросы о производстве
Как делают сварной решетчатый настил?
Связующие прутки Ø 4–8 мм вваривают в несущие полосы кузнечно-прессовой сваркой, получая мат 6,1 × 1 м. Затем мат раскраивают, делают вырезы, обрамляют и по желанию оцинковывают.
Чем прессованный настил отличается от сварного по технологии?
В прессованном настиле связующая полоса запрессована в пазы несущей холодным способом, без сварки. Это даёт мелкую ячейку (до 33×11 мм), несущие полосы высотой до 180 мм и возможность изготовления из нержавеющей стали и алюминия.
Из какой стали производят настил?
Основной материал — малоуглеродистая сталь S235JR (аналог Ст3 по ГОСТ 380-94). Прессованный настил также делают из нержавеющих сталей 1.4301, 1.4571, 1.4404 и алюминия.
Делаете ли вы оцинкованный настил?
Да. Горячее цинкование по ГОСТ 9.307-89 — одна из стадий производства, выполняется по желанию заказчика и рекомендуется для улицы и агрессивных сред.
Какой максимальный размер панели?
Сварной настил — до 6 100 мм по несущей полосе и до 1 200 мм по прутку. Прессованный — до 1 500 мм по несущей и до 1 200 мм по связующей полосе.
На каком оборудовании производят настил?
Сварной настил производят на автоматических машинах EVG с программируемым сервоприводом и управлением от промышленного компьютера. Всего на заводе 20 единиц производственного оборудования, включая станки с ЧПУ для технологических вырезов.
Можно ли заказать настил по своим чертежам?
Да. Завод изготавливает настил с любым шагом ячейки, вырезами и обрамлением, а собственный конструкторский отдел разрабатывает чертежи КМД.
Где находится производство?
Завод — в индустриальном парке «Ворсино» Калужской области, офис продаж — в Москве, ул. Бутлерова, 17. Доставка — собственным транспортом по Москве и России.
Какая мощность завода?
До 24 000 м² решетчатого настила в месяц (около 750 т) и 23 000 погонных метров перфорированного листа в год. Всего завод поставил более 1 700 000 м² настила.